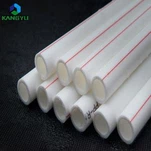
لوله PERT یک لوله پلی اتیلن PERT مقاوم در برابر گرما است که نوعی از پلی اتیلن با ضخامت متوسط تولید شده توسط یک پروسه طراحی و ساخت سنتز مولکولی است. این روش از کاتیونی اتیلن و اکتین استفاده می کند.
لوله PERT با استفاده از دو فرایند داغ ذوب: یک فرایند جوشکاری ذوب داغ B، فرایند جوشکاری ذوب داغ.
یک فرایند جوشکاری سوپاپ داغ PERT، این فرایند در لوله سوپاپ داغ، باید به دو نقطه توجه شود:
1. کنترل درجه حرارت ملت گرم در 250-260 درجه سانتی گراد
2. لوله PERT، اتصالات در زمان خیس شدن، باید کوتاه باشد، وقتی که لوله اتصالات به سرعت به سوکت وصل می شود، سرعت باید سریع تر شود. جریان عملیات طبیعی این است که دستگاه را به 255 درجه سانتیگراد تنظیم کنید و اتصالات لوله پرت را به صورت داغ ذوب کنید. هنگامی که دمای دستگاه داغ ذوب به درجه حرارت تنظیم می رسد، لوله سمت چپ لوله را به دست می گیرد و لوله ی راست دست را تعادل می دهد و به دست راست و چپ برابر می شود تا دست های چپ و راست در همان زمان احساس راحتی کنند. هنگامی که اتصالات لوله به عمق سوکت رسیده است، اتصالات لوله به سرعت از خمیر خارج می شوند و لوله به مدت زمان مشخصی به لوله وارد می شود تا دمای خنک شود.
b، پروسه داغ کردن ذوب: این پروسه برای لوله های PERT بزرگ کالیبر استفاده می شود. نصب لوله های PERT به چهار مرحله تقسیم می شود:
1. قطعات نصب شده را ببندید و لوله های PERT و قطعات مورد نیاز برای جوش بر روی اتصالات دستگاه جوشکاری را تعمیر کنید. خط لوله ثابت و قطعات باید در همان سطح باشد، و دیوارها باید همپوشانی شوند تا مانع شگفت انگیزی شوند.
2، لوله تراش لوله PERT را قبل از شستن یک پارچه پنبه تمیز برای تمیز کردن داخل و خارج از لوله در عرض 100 میلی متر، و سپس برش فرز را برای ترویج بخش آسیاب پایان لوله ثابت. در اینجا دو مشکل وجود دارد. یکی از آن اینست که نیرو قبل از توقف باید به آرامی تخلیه شود و انتهای لوله باید صاف باشد (ناگهان سقوط می کند، برش فرز را در انتهای لوله قرار می دهد). دوم، جلوگیری از آلودگی ثانویه انتهای لوله قبل از گرم شدن است.
3. جوشکاری مات داغ لحیم کاری قبل از اینکه صفحات حرارت ذوب سطح را ذوب کند، لازم است دوباره شرایط همتراز را بررسی کنید. اگر شکاف قابل مشاهده باشد، پدیده ناهماهنگی باید با تنظیم مهره چسبنده اصلاح شود. صفحات حرارتي دستگاه جوش حرارتی داغ متری با حرارت اول تا دمای 210-220 درجه سانتی گراد گرم می شوند و سپس پایان لوله PERT ذوب می شود و زمان ذوب به طور کلی ضخامت دیواره 10 ثانیه است. در اینجا باید اشاره کرد که تعدادی از درجه حرارت صفحات گرما فقط می تواند به عنوان یک مرجع استفاده شود، و تعدادی از نشانه های صفحه حرارت ممکن است گاهی اوقات با دمای واقعی و کیفیت صفحه متفاوت باشد. الزامات طراحي ذوب داغ به طور عمده به اين صورت است كه كورريژن انتهاي لوله كمتر از 1/10 ضخامت ديواره لوله است. اگر دو انتها به طور کامل با یکدیگر ترکیب شوند، به استاندارد می گویند.
4، جوشکاری با سطح دو سطح گرم ذوب (لوله PERT و لوله pert یا PERT لوله و لوله PERT) به شرایط جوشکاری رسیده است، به سرعت صفحه حرارت را برداشته و دو انتهای را به یکی متصل کنید. پس از اعمال نیرو، قفل باید بلافاصله قفل شود تا یک فشار ثابت ثابت در سطح رابط برقرار شود تا دمای رابط به دمای محیط برسد. سپس فشار آزاد می شود و دستگاه ثابت برداشته می شود. توجه داشته باشید که لوله را نمی توان در طول فرآیند خنک کننده منتقل کرد. نیروی خارجی نمی تواند بر روی لوله عمل کند. 5. پس از ثابت شدن دستگاه، ظاهر اتصال فیوژن بررسی می شود. ارتفاع و عرض حلقه ضد انفجار باید یکنواخت و زیبا باشد. ارتفاع آن 2 تا 4 میلی متر است و عرض آن 4 تا 8 میلی متر است.